

|
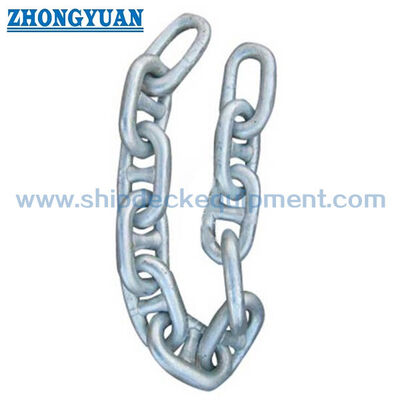
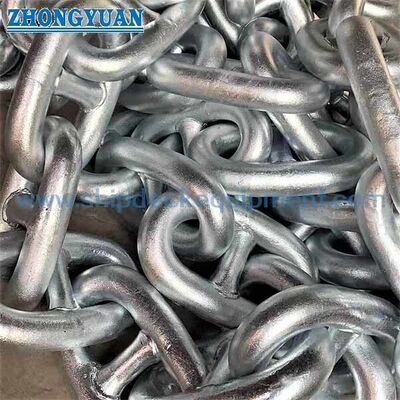
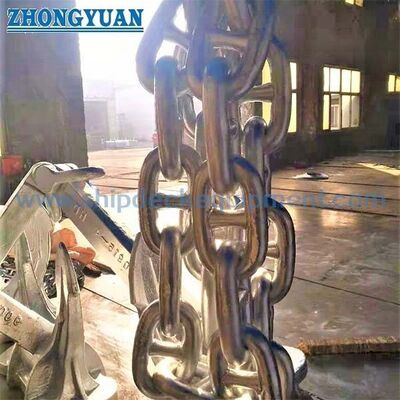
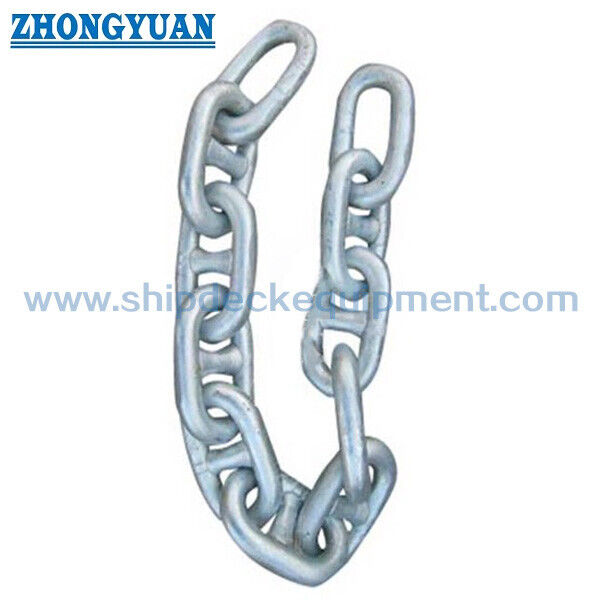
হট-ডিপ গ্যালভানাইজড স্টাড লিঙ্ক অ্যাঙ্কর চেইন | মেরিন অ্যাঙ্করিংয়ের জন্য গ্রেড 2 এবং গ্রেড 3
পণ্যের বিবরণ:
| উৎপত্তি স্থল: | চীন |
| পরিচিতিমুলক নাম: | Zhongyuan Marine Equipmen |
| সাক্ষ্যদান: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| মডেল নম্বার: | স্ট্যান্ডার্ড বা কাস্টমাইজড |
প্রদান:
| ন্যূনতম চাহিদার পরিমাণ: | 1 ইউনিট |
|---|---|
| মূল্য: | Based on quotation |
| প্যাকেজিং বিবরণ: | স্ট্যান্ডার্ড প্যালেট বা কাস্টমাইজড প্যাকিং রপ্তানি করুন |
| ডেলিভারি সময়: | প্রকল্পের প্রয়োজনীয়তার উপর ভিত্তি করে |
| পরিশোধের শর্ত: | টি/টি, এল/সি |
| যোগানের ক্ষমতা: | প্রকল্পের প্রয়োজনীয়তার উপর ভিত্তি করে কাস্টমাইজড উত্পাদন |
|
বিস্তারিত তথ্য |
|||
| স্ট্যান্ডার্ড:: | IACS ক্লাস সোসাইটি নিয়ম | গ্রেড:: | U1, U2, U3, ইত্যাদি। |
|---|---|---|---|
| চেইন ব্যাস:: | 9/16 ইঞ্চি থেকে 2 15/16 ইঞ্চি | প্রতি শটে দৈর্ঘ্য:: | 25-27.5 মি, কাস্টমাইজড |
| নির্মাণ:: | ফ্ল্যাশ বাট ঢালাই, তাপ চিকিত্সা, | প্রকার:: | স্টুড লিঙ্ক; |
| পরীক্ষা:: | প্রমাণ লোড পরীক্ষা, ব্রেক লোড পরীক্ষা, উপাদান সম্পত্তি পরীক্ষা, | পৃষ্ঠ চিকিত্সা:: | গ্রিট ব্লাস্টিং, হট ডিপ গ্যালভানাইজ; |
| শ্রেণিবিন্যাস শংসাপত্র:: | RINA, BV, CCS, CR, NK, ABS, DNV, LR এবং মিল সার্টিফিকেট। | উপাদান গ্রেড:: | CM490, CM690, 20Mn2,30Mn2 |
| বিশেষভাবে তুলে ধরা: | গ্যালভানাইজড স্টাড লিঙ্ক অ্যাঙ্কর চেইন,9/16 ইঞ্চি স্টুড লিঙ্ক অ্যাঙ্কর চেইন,হিট ট্রিটমেন্ট স্টাড লিঙ্ক অ্যাঙ্কর চেইন |
||
পণ্যের বর্ণনা
হট-ডিপ গ্যালভানাইজড স্টাড লিঙ্ক অ্যাঙ্কর চেইন∙ গ্রেড ২ এবং গ্রেড ৩ সামুদ্রিক অ্যাঙ্করিংয়ের জন্য
পণ্যের সংক্ষিপ্ত বিবরণ
গরম ডুব গ্যালভানাইজড স্টাড লিঙ্ক অ্যাঙ্কর চেইন হল একটি সামুদ্রিক চেইন ক্যাবল যা বোর অ্যাঙ্কর এবং জাহাজের অ্যাঙ্করিং সিস্টেমের মধ্যে ব্যবহৃত হয়।স্টাড লিঙ্ক জ্যামিতি সমর্থন করে এবং চেইন একটি নিয়ন্ত্রিত পদ্ধতিতে চালানো সাহায্য করে windlass জিপসি মাধ্যমে, চেইন স্টপার, হাউস পাইপ, এবং চেইন লকার। গ্যালভানাইজড সমাপ্তি সামুদ্রিক এক্সপোজার জন্য একটি জিংক ভিত্তিক জারা-প্রতিরোধ স্তর প্রদান করে,যখন চূড়ান্ত চেইন গ্রেড এবং ব্যাসার্ধ জাহাজের শ্রেণীর অনুমোদিত নোঙ্গর বিন্যাসের অংশ হিসাবে থাকবে.
এই পৃষ্ঠায় গ্রেড 2 এবং গ্রেড 3 স্টাড লিঙ্ক অ্যাঙ্কর চেইনকে 9/16 ইঞ্চি থেকে 2 15/16 ইঞ্চি পর্যন্ত নামমাত্র সাম্রাজ্যিক ব্যাসার্ধের সাথে ফ্ল্যাশ-বট ওয়েল্ড লিঙ্ক, গ্রেড-নির্ভর তাপ চিকিত্সা, প্রুফ-লোড টেস্টিং,নমুনা ভাঙ্গন-লোড পরীক্ষাএকটি ২৭.৫ মিটার শট হল ক্লাস-রুলের স্বাভাবিক রেফারেন্স দৈর্ঘ্য; ২৫ মিটার বা অন্যান্য দৈর্ঘ্য নিয়ে আলোচনা করা যেতে পারে যখন সমাবেশ, পরীক্ষা, চিহ্নিতকরণ,এবং সার্টিফিকেটের আওতা উৎপাদনের আগে সম্মত হয়স্টাড ফিক্সিং বা স্টাড ওয়েল্ডিং অনুমোদিত নকশা অনুসরণ করতে হবে এবং শুধুমাত্র চেইন গ্রেড 2 বা গ্রেড 3 হয় কিনা তা নির্ধারণ করা যাবে না।
দ্রুত বিবরণী
- পণ্যের ধরণঃ গ্যালভানাইজড স্টাড লিঙ্ক অ্যাঙ্কর চেইন → জাহাজের অ্যাঙ্করিং সিস্টেমের জন্য সামুদ্রিক চেইন ক্যাবল, সাধারণ উত্তোলন চেইন নয়।
- প্রাথমিক গ্রেডঃ গ্রেড ২/ইউ২ এবং গ্রেড ৩/ইউ৩ → জাহাজের সরঞ্জাম নম্বর, অ্যাঙ্কর বিন্যাস, প্রযোজ্য শ্রেণির নিয়ম এবং অনুমোদিত অঙ্কন অনুযায়ী নির্বাচন করুন।
- ব্যাসার্ধের পরিসীমাঃ 9/16 ইঞ্চি থেকে 2 15/16 ইঞ্চি, প্রায় 14 ′′ 75 মিমি → চূড়ান্ত নামমাত্র মেট্রিক আকার এবং চেইন জ্যামিতি উদ্ধৃতির আগে নিশ্চিত করা উচিত।
- উত্পাদন রুটঃ গ্রেড-উপযুক্ত তাপ চিকিত্সার সাথে ফ্ল্যাশ-বট-ওয়েল্ড লিঙ্কগুলি → ওয়েল্ডের গুণমান, মাত্রা নিয়ন্ত্রণ এবং উপাদান ট্রেসেবিলিটি মূল গ্রহণযোগ্য আইটেম।
- সরবরাহের দৈর্ঘ্যঃ ২৭.৫ মিটার প্রতি শট হিসাবে স্বাভাবিক শ্রেণী-নিয়ম রেফারেন্স; ২৫ মিটার এবং কাস্টমাইজড দৈর্ঘ্য সমাবেশ এবং সার্টিফিকেশন নিশ্চিতকরণের সাপেক্ষে।
- লোড যাচাইকরণঃ সমাপ্ত চেইন দৈর্ঘ্যের জন্য প্রুফ-লোড টেস্ট এবং প্রতিনিধিত্বমূলক নমুনার উপর ব্রেক-লোড টেস্ট → পরীক্ষার লোডগুলি গ্রহণযোগ্য মান, SWL নয়।
- ক্ষয় সুরক্ষাঃ প্রধান বিকল্প হিসাবে হট-ডিপ গ্যালভানাইজড সমাপ্তি → লেপ সিস্টেম, বেধ, প্রক্রিয়া ক্রম, এবং শ্রেণী গ্রহণযোগ্যতা আদেশে নির্দিষ্ট করা উচিত।
- আনুষাঙ্গিকঃ যোগদান শৃঙ্খলা, অ্যাঙ্কর শৃঙ্খলা, swivels, swivel forerunners, বর্ধিত লিঙ্ক, এবং শেষ লিঙ্ক নির্দিষ্ট যখন একটি মিলে যাওয়া সমাবেশ হিসাবে সরবরাহ করা যেতে পারে।
প্রধান প্রযুক্তিগত পরামিতি
| ব্যাসার্ধ অ্যাঙ্কর চেইন |
গ্রেড ২ | গ্রেড ৩ | ||
| প্রমাণ লোড | লোড ভেঙে ফেলা | প্রমাণ লোড | লোড ভেঙে ফেলা | |
| ইঞ্চি | আইবিএফ | আইবিএফ | আইবিএফ | আইবিএফ |
| ৯/১৬ | 19300 | 27000 | 27000 | 38600 |
| ৫/৮ | 23700 | 33200 | 33200 | 47500 |
| ১১/১৬ | 28600 | 40100 | 40100 | 57300 |
| ৩/৪ | 34000 | 47600 | 47600 | 68000 |
| ১৩/১৬ | 39800 | 55700 | 55700 | 79500 |
| ৭/৮ | 46000 | 64400 | 64400 | 91800 |
| ১৫/১৬ | 52600 | 73700 | 73700 | 105000 |
| 1 | 59700 | 83600 | 83600 | 119500 |
| 1 | 67200 | 94100 | 94100 | 135000 |
| ১১/৮ | 75000 | 105000 | 105000 | 150000 |
| ১১/৫ | 83400 | 116500 | 116500 | 167000 |
| ১/৪ | 92200 | 129000 | 129000 | 184000 |
| ১/৩ | 101500 | 142000 | 142000 | 203000 |
| ১৩/৮ | 111000 | 155000 | 155000 | 222000 |
| ১৪/৯ | 120500 | 169000 | 169000 | 241000 |
| ১.৫ | 131000 | 183500 | 183500 | 262000 |
| ১৪/৭ | 142000 | 198500 | 198500 | 284000 |
| ১৫/৮ | 153000 | 214000 | 214000 | 306000 |
| ১১/১৬ | 166500 | 229000 | 229000 | 327000 |
| ১/৪ | 176000 | 247000 | 247000 | 352000 |
| ১ ১৩/১৬ | 188500 | 264000 | 264000 | 377000 |
| ১৭/৮ | 201000 | 281000 | 281000 | 402000 |
| ১ ১৫/১৬ | 214000 | 299000 | 299000 | 427000 |
| 2 | 227000 | 318000 | 318000 | 454000 |
| ২/১৬ | 241000 | 337000 | 337000 | 482000 |
| ২ ১/৮ | 255000 | 357000 | 357000 | 510000 |
| 2 3/16 | 269000 | 377000 | 377000 | 538000 |
| ২/৪ | 284000 | 396000 | 396000 | 570000 |
| 2 5/16 | 299000 | 418000 | 418000 | 598000 |
| ২ ৩/৮ | 314000 | 440000 | 440000 | 628000 |
| ২ ৭/১৬ | 330000 | 462000 | 462000 | 660000 |
| ২.৫ | 346000 | 484000 | 484000 | 692000 |
| ২ ৯/১৬ | 363000 | 507000 | 507000 | 726000 |
| ২ ৫/৮ | 379000 | 530000 | 530000 | 758000 |
| ২ ১১/১৬ | 396000 | 554000 | 554000 | 792000 |
| ২/৪ | 413000 | 578000 | 578000 | 826000 |
| ২ ১৩/১৬ | 431000 | 603000 | 603000 | 861000 |
| ২ ৭/৮ | 449000 | 628000 | 628000 | 897000 |
| 2 15/16 | 467000 | 654000 | 654000 | 934000 |
গ্রেড, লোড এবং নির্বাচনের ভিত্তি
- গ্রেড ২ নির্বাচনঃ বিশেষ মানের অ্যাঙ্কর চেইন সাধারণত ব্যবহৃত হয় যেখানে শ্রেণীর অনুমোদিত অ্যাঙ্করিং সরঞ্জাম টেবিলে প্রয়োজনীয় সরঞ্জাম সংখ্যা এবং ব্যাসের জন্য গ্রেড ২ চেইন নির্দিষ্ট করা হয়।
- গ্রেড ৩ নির্বাচনঃ অতিরিক্ত বিশেষ মানের চেইন একই নামমাত্র ব্যাসার্ধে উচ্চতর নির্দিষ্ট প্রতিরোধের এবং ভাঙ্গন লোড বহন করে।কিন্তু যেকোনো ব্যাসের হ্রাস অবশ্যই জাহাজের নকশা এবং শ্রেণির অনুমোদন দ্বারা সমর্থিত হতে হবে.
- প্রুফ লোডঃ একটি অনুমোদিত পরীক্ষার মেশিন ব্যবহার করে সমাপ্ত চেইনের দৈর্ঘ্যে প্রয়োগ করা একটি অ-ধ্বংসাত্মক গ্রহণের লোড; এটি চেইন SWL নয়।
- ব্রেকিং লোডঃ একটি ধ্বংসাত্মক যোগ্যতা বা উৎপাদন নমুনা পরীক্ষা লোড প্রযোজ্য নিয়ম এবং জরিপ পরিকল্পনা অনুযায়ী প্রতিনিধিত্বমূলক লিঙ্ক প্রয়োগ করা হয়; এটি একটি রুটিন সার্ভিস লোড নয়।
- সিস্টেম সামঞ্জস্যতাঃ চেইন ব্যাসার্ধ, পিচ, প্রস্থ, আনুষাঙ্গিক, উইন্ডলাস জিপসি পকেট, চেইন স্টপার, হাউস পাইপ, চেইন লকার এবং অ্যাঙ্কর সংযোগ এক অ্যাঙ্করিং সিস্টেম হিসাবে পরীক্ষা করা উচিত।
উত্পাদন, তাপ চিকিত্সা এবং মান নিয়ন্ত্রণ
- স্টাড লিঙ্ক চেইনটি পছন্দসইভাবে অনুমোদিত বার উপাদান থেকে ফ্ল্যাশ-বট ওয়েল্ডিংয়ের মাধ্যমে তৈরি করা হয়, ওয়েল্ড আপসেট এবং ফ্ল্যাশ গ্রহণযোগ্য প্রোফাইলে সরানো হয়।
- তাপ চিকিত্সা চেইন গ্রেড এবং অনুমোদিত উপাদান রুট দ্বারা নির্বাচিত হয়। গ্রেড 2 একটি অনুমোদিত হিসাবে ঝালাই বা স্বাভাবিক অবস্থায় সরবরাহ করা যেতে পারে, যখন গ্রেড 3 নির্দিষ্ট স্বাভাবিক প্রয়োজন,স্বাভাবিক-এবং-তাপযুক্ত, অথবা ম্লান-এবং-তাপযুক্ত অবস্থা।
- স্টাডগুলি কোনও উল্লেখযোগ্য ফাঁক ছাড়াই লিঙ্কের অভ্যন্তরে ফিট করা উচিত এবং সঠিকভাবে অবস্থান বজায় রাখা উচিত। যেখানে স্টাড ওয়েল্ডিং অনুমোদিত নকশার অংশ, ওয়েল্ডিং পদ্ধতি, খরচ,সোল্ডার যোগ্যতা, ঢালাইয়ের অবস্থান এবং তাপ চিকিত্সা ক্রম নিয়ন্ত্রণ করা আবশ্যক।
- লিঙ্ক ব্যাসার্ধ, পিচ, প্রস্থ, স্টাড অবস্থান, পাঁচ লিঙ্ক দৈর্ঘ্য,সংশ্লিষ্ট উৎপাদন এবং প্রুফ লোডিং পর্যায়ে নির্বাচিত স্বীকৃত স্ট্যান্ডার্ড বা অনুমোদিত অঙ্কন অনুযায়ী ফিট এবং আনুষাঙ্গিক পরীক্ষা করা হয়.
- ভিজ্যুয়াল পরীক্ষা ফ্ল্যাশ-বট ওয়েড, মুকুট, স্টাড এলাকা এবং রূপান্তরগুলিতে মনোনিবেশ করে। প্রযোজ্য শ্রেণীর নিয়মের প্রয়োজন হলে অ-ধ্বংসাত্মক পরীক্ষা আয়োজন করা হয়,অনুমোদিত উত্পাদন পদ্ধতি, অথবা জরিপ পরিকল্পনা।
- তাপ সংখ্যা, উপাদান গ্রেড, চেইন গ্রেড, ব্যাসার্ধ, উত্পাদন ব্যাচ, তাপ চিকিত্সা ব্যাচ, পরীক্ষার রেকর্ড, চিহ্নিতকরণ এবং শংসাপত্রের পরিচয় বিতরণ প্যাকেজের মাধ্যমে অনুসরণযোগ্য হওয়া উচিত।
গ্যালভানাইজিং এবং জারা সুরক্ষা
- Hot-dip galvanizing provides a zinc coating over the chain surface and is suitable when the owner or shipyard requires improved corrosion protection compared with an uncoated or temporary painted finish.
- গ্যালভানাইজিং রুট, পৃষ্ঠের প্রস্তুতি, লেপ ভর বা বেধ, সেন্ট্রিফুগিং বা ড্রেনাইজিং পদ্ধতি, রিচ-আপের সীমা এবং গ্রহণযোগ্যতার মানদণ্ডগুলি উত্পাদনের আগে সম্মত হওয়া উচিত।প্রক্রিয়া ক্রম প্রয়োজনীয় চাক্ষুষ পরীক্ষা হস্তক্ষেপ করা উচিত নয়, প্রুফ টেস্টিং, ব্রেক-লোড নমুনা, সনাক্তকরণ, বা শ্রেণী জরিপ।
- জিংক লেপ স্থানীয়ভাবে উইন্ডলাস জিপসি, চেইন স্টপার, হাউস পাইপ, সমুদ্রতল-যোগাযোগ অঞ্চল এবং লিঙ্ক-টু-লিঙ্ক ভারবহন অঞ্চলে পরিধান করতে পারে।অতএব, গ্যালভানাইজিং ক্ষয় ঝুঁকি হ্রাস করে কিন্তু পর্যায়ক্রমিক পরিদর্শন এবং রক্ষণাবেক্ষণের প্রয়োজন দূর করে না.
- নির্দিষ্ট চেইন আকার বা আনুষাঙ্গিকের জন্য ইলেক্ট্রো-গ্যালভানাইজড বা অন্যান্য দস্তা সমাপ্তি আলোচনা করা যেতে পারে,কিন্তু তাদের গরম ডুব galvanizing সমতুল্য হিসাবে চিকিত্সা করা উচিত নয়, যদি না প্রয়োজনীয় লেপ সিস্টেম স্পষ্টভাবে নির্দিষ্ট এবং গৃহীত হয়.
পরীক্ষা, পরিদর্শন ও সার্টিফিকেশন
- সমাপ্ত চেইন শটগুলি একটি অনুমোদিত পরীক্ষার মেশিন ব্যবহার করে চেইন ব্যাসার্ধ এবং গ্রেডের সাথে সামঞ্জস্যপূর্ণ লোডে প্রুফ-লোড পরীক্ষা করা হয়।অর্ডার করা শ্রেণীর শংসাপত্রের জন্য যখন প্রয়োজন হয় তখন পরিদর্শকের উপস্থিতি প্রযোজ্য.
- প্রযোজ্য নিয়ম এবং উৎপাদন নমুনা পরিকল্পনা অনুযায়ী প্রতিনিধিত্বমূলক নমুনা লিঙ্কগুলিতে ব্রেক-লোড টেস্টিং সম্পন্ন করা হয়।নমুনা পরীক্ষার অর্থ এই নয় যে প্রতিটি বিতরণ লিঙ্ক ধ্বংসাত্মকভাবে পরীক্ষা করা হয়.
- গ্রেড ২ এবং গ্রেড ৩ চেইনে নির্বাচিত শ্রেণির নিয়ম, উপাদান গ্রেড অনুযায়ী উৎপাদন-সংযুক্ত পরীক্ষামূলক উপাদান থেকে টান, প্রভাব বা অন্যান্য যান্ত্রিক পরীক্ষার প্রয়োজন হতে পারে।এবং তাপ চিকিত্সা অবস্থা.
- মাত্রিক পরিদর্শন, চাক্ষুষ পরিদর্শন, চিহ্নিতকরণ এবং ডকুমেন্টেশন পর্যালোচনা গ্রহণ প্রক্রিয়াটির অংশ। এনডিটি সুযোগ অনুমোদিত উত্পাদন পদ্ধতি এবং বর্গ প্রয়োজনীয়তা দ্বারা নিশ্চিত করা হয়।
- উপলব্ধ ডকুমেন্টেশনে ক্লাস পণ্য শংসাপত্র, উপাদান বা মিল শংসাপত্র, প্রস্তুতকারকের পরীক্ষার প্রতিবেদন, প্রুফ-লোড রেকর্ড, ব্রেক-লোড পরীক্ষার রেকর্ড, যান্ত্রিক পরীক্ষার ফলাফল অন্তর্ভুক্ত থাকতে পারে,মাত্রিক প্রতিবেদন, তাপ চিকিত্সা রেকর্ড, এবং সম্মতি অর্ডার সুযোগ অনুযায়ী galvanizing রেকর্ড।
নির্বাচন ও অনুসন্ধান গাইড
ধাপ ১ঃ জাহাজের ধরন, নতুন নির্মাণ বা প্রতিস্থাপনের ক্ষেত্র, প্রযোজ্য শ্রেণীবিভাজন সংস্থা, সরঞ্জাম নম্বর বা অনুমোদিত নোঙ্গর স্থাপনার ব্যবস্থা, নোঙ্গর ভর, প্রয়োজনীয় চেইন গ্রেড নিশ্চিত করুন।এবং নামমাত্র ব্যাসার্ধ.
ধাপ ২ঃ চেইন স্ট্যান্ডার্ড বা অনুমোদিত অঙ্কন, মেট্রিক/ইম্পেরিয়াল নামকরণ, শট দৈর্ঘ্য, শট সংখ্যা, পোর্ট এবং স্টার্বোর্ড বরাদ্দ নিশ্চিত করুন।এবং চেইনটি একটি বিদ্যমান উইন্ডলাস জিপসি এবং চেইন টপলের সাথে মিলতে হবে কিনা.
ধাপ ৩ঃ উপাদান গ্রেড এবং সরবরাহের অবস্থা, স্টাড ফিক্সিং বা স্টাড-ওয়েল্ডিং বিন্যাস, তাপ চিকিত্সার প্রয়োজনীয়তা, গরম ডাম্পিং গ্যালভানাইজিং স্পেসিফিকেশন নিশ্চিত করুন,এবং লেপের বেধ বা উপস্থিতির প্রয়োজনীয়তা.
ধাপ 4: সম্পূর্ণ চেইন সমন্বয় সংজ্ঞায়িত করুনঃ সাধারণ লিঙ্ক, বর্ধিত লিঙ্ক, শেষ লিঙ্ক, Kenter বা যোগদান শৃঙ্খলা, অ্যাঙ্কর শৃঙ্খলা, ঘূর্ণন, ঘূর্ণন পূর্বসূরী, তিক্ত শেষ সংযোগ,এবং খুচরা আনুষাঙ্গিক.
ধাপ ৫ঃ উদ্ধৃতি দেওয়ার আগে পরিদর্শন এবং শংসাপত্রের পরিধি নিশ্চিত করুনঃ শ্রেণী শংসাপত্র, পরিদর্শকের সাক্ষ্যদান, প্রমাণ এবং ভাঙ্গন পরীক্ষা, যান্ত্রিক পরীক্ষা, এনডিটি, উপাদান ট্রেসেবিলিটি, চিহ্নিতকরণ,এবং নথির ভাষা.
ধাপ ৬ঃ পরিমাণ, প্রয়োজনীয় ডেলিভারি সময়, ডেলিভারি গন্তব্য, প্যাকিংয়ের প্রয়োজনীয়তা, অনুমোদিত অঙ্কন বা বিদ্যমান চেইনের পরিমাপ এবং অ্যাঙ্কর, উইন্ডলাস জিপ্সির স্পষ্ট ছবি প্রদান করুন,চেইন স্টপ, এবং সংযোগ ফিটিং যদি পাওয়া যায়।
চেইন সমাবেশ এবং আনুষাঙ্গিক
সাধারণ স্টাড লিঙ্কগুলি। বর্ধিত লিঙ্কগুলি। শেষের লিঙ্কগুলি। কেন্টার বা যোগদানের শৃঙ্খলা। অ্যাঙ্কর শৃঙ্খলা। ঘূর্ণনশীল। ঘূর্ণনশীল অগ্রদূত। তিক্ত-শেষ সংযোগ। মিলে যাওয়া খুচরা আনুষাঙ্গিক।
কাস্টম অ্যাট্রিবিউট
- চেইন গ্রেডঃ গ্রেড 2 / U2 বা গ্রেড 3 / U3 → চূড়ান্ত নোটেশন এবং গ্রহণযোগ্যতার মানদণ্ড নির্বাচিত শ্রেণীবিভাগের অনুসারে।
- নামমাত্র ব্যাসঃ 9/16 ইঞ্চি থেকে 2 15/16 ইঞ্চি → সংশ্লিষ্ট মেট্রিক নামমাত্র আকার এবং অনুমোদিত চেইন জ্যামিতি নিশ্চিত করুন।
- শট দৈর্ঘ্যঃ ২৭.৫ মিটার রেফারেন্স; ২৫ মিটার বা কাস্টমাইজড দৈর্ঘ্য আলোচনার জন্য উপলব্ধ → শংসাপত্র এবং পরীক্ষার সুযোগ সরবরাহকৃত সমাবেশের সাথে মিলতে হবে।
- উত্পাদনঃ ফ্ল্যাশ-বট ওয়েল্ড স্টাড লিঙ্ক → ওয়েল্ড প্রোফাইল, মাত্রিক পুনরাবৃত্তিযোগ্যতা, এবং উপাদান ট্রেসেবিলিটি নিয়ন্ত্রিত উত্পাদন পয়েন্ট।
- তাপ চিকিত্সাঃ চেইন গ্রেড এবং অনুমোদিত উপাদান রুট অনুযায়ী → চূড়ান্ত বিতরণ শর্ত উদ্ধৃতি এবং শংসাপত্রের উপর উল্লেখ করা হবে।
- স্টাড বিন্যাসঃ অনুমোদিত ফিট বা ওয়েল্ড কনফিগারেশন → স্টাড ওয়েল্ডিং শুধুমাত্র গ্রেড 2 বা গ্রেড 3 পরিভাষা থেকে নির্বাচন করবেন না।
- উপাদানঃ CM490, CM690, 20Mn2, 30Mn2, বা সরবরাহকারীর দ্বারা উল্লিখিত অনুমোদিত সমতুল্য → সঠিক গ্রেড-টু-চেইন-গ্রেড ম্যাপিংয়ের জন্য নিশ্চিতকরণ প্রয়োজন।
- সারফেস ফিনিসঃ প্রাথমিক বিকল্প হিসাবে হট-ডপ গ্যালভানাইজড → বৈদ্যুতিক-গ্যালভানাইজড, পেইন্ট, বা বিকল্প ফিনিস শুধুমাত্র নির্দিষ্ট এবং গৃহীত হলে।
- পরীক্ষাঃ প্রুফ লোড, স্যাম্পল ব্রেকিং লোড, যান্ত্রিক পরীক্ষা, মাত্রিক পরিদর্শন এবং অতিরিক্ত এনডিটি প্রযোজ্য → আকার শ্রেণী এবং আদেশের প্রয়োজনীয়তা অনুসরণ করে।
- সার্টিফিকেটঃ অনুমোদিত অর্ডারের আওতায় ক্লাস পণ্য শংসাপত্র, উপাদান শংসাপত্র এবং প্রস্তুতকারকের পরীক্ষার প্রতিবেদন উপলব্ধ।
কিভাবে কাজ করে
Anchor is released from the vessel → Stud link chain pays out through the windlass and hawse pipe → Studs support link geometry and controlled engagement with the gypsy → Chain transmits anchoring force between the anchor and the vessel → Windlass recovers the chain into the chain locker
অ্যাপ্লিকেশন
বাণিজ্যিক জাহাজ। ট্যাগবোট। ওয়ার্কবোট। মাছ ধরার জাহাজ। প্যাট্রোল এবং সার্ভিস জাহাজ। উপকূলীয় এবং বন্দর জাহাজ। নতুন নির্মাণের নোঙ্গর ব্যবস্থা। শ্রেণীকক্ষ অনুমোদিত প্রতিস্থাপন নোঙ্গর-চেইন প্রকল্প।
সার্টিফিকেশন এবং সরবরাহের সুযোগ
সার্টিফিকেটগুলি নির্বাচিত শ্রেণীবিভাগ সমাজ, অনুমোদিত প্রস্তুতকারকের সুযোগ, জরিপ পরিকল্পনা, উপাদান ট্রেসেবিলিটি, পরীক্ষার সাক্ষ্যদান এবং প্রকল্পের প্রয়োজনীয়তা অনুসারে সাজানো যেতে পারে।উদ্ধৃতি দেওয়ার আগে সম্পূর্ণ চেইন সমন্বয়ের অংশ হিসাবে আনুষাঙ্গিক এবং শংসাপত্রের কভারেজ নিশ্চিত করা উচিত.
সার্টিফিকেশনঃ সিসিএস, এনকে, বিভি, এবিএস, ডিএনভি, এলআর, কেআর, আইআরএস, আরএস, রিনা, সিআরএস, মেকার্স টেস্ট সার্টিফিকেট।
অঙ্কন ও ছবি

প্রায়শই জিজ্ঞাসিত প্রশ্ন
প্রশ্ন ১ঃ গ্রেড ২ বা গ্রেড ৩ এর অ্যাঙ্কর চেইন কিভাবে বেছে নেওয়া উচিত?
A1: নির্বাচনটি জাহাজের সরঞ্জাম নম্বর, নোঙ্গর বিন্যাস, প্রযোজ্য শ্রেণীর নিয়ম এবং অনুমোদিত নোঙ্গর পরিকল্পনা থেকে শুরু হয়।গ্রেড 3 একই ব্যাসার্ধে উচ্চতর নির্দিষ্ট প্রমাণ এবং ভাঙ্গন লোড আছে, কিন্তু এটি সম্পূর্ণ নোঙ্গর সিস্টেমকে জাহাজের ডিজাইনার এবং শ্রেণীর অনুমোদন না করলে চেইনের আকার হ্রাস করতে ব্যবহার করা যাবে না।
প্রশ্ন ২ঃ গ্রেড ২ সর্বদা একটি unwelded stud ব্যবহার করে যখন গ্রেড ৩ একটি welded stud ব্যবহার করে?
A2: এই সিদ্ধান্তের জন্য কোনও সর্বজনীন গ্রেড-কেবল নিয়ম ব্যবহার করা উচিত নয়। স্টাড ফিক্সিং, স্টাড ওয়েল্ডিং, ওয়েল্ডিং অবস্থান, ওয়েল্ডিং পদ্ধতি এবং তাপ চিকিত্সার ক্রম অনুমোদিত চেইন ডিজাইনের উপর নির্ভর করে,উত্পাদন পদ্ধতি, এবং শ্রেণীবিভাগ-সোসাইটির প্রয়োজনীয়তা।
প্রশ্ন ৩ঃ সঠিক উদ্ধৃতি পাওয়ার জন্য কোন তথ্য প্রয়োজন?
A3: ক্লাস সোসাইটি, চেইন গ্রেড, নামমাত্র ব্যাসার্ধ, শট দৈর্ঘ্য এবং পরিমাণ, জাহাজ এবং নোঙ্গর তথ্য, উইন্ডলাস-জিপসি সামঞ্জস্য, গরম ডুব galvanizing প্রয়োজনীয়তা, আনুষাঙ্গিক নিশ্চিত করুন,পরীক্ষা এবং সার্টিফিকেটের ক্ষেত্র, ডেলিভারি গন্তব্য, এবং প্রয়োজনীয় ডেলিভারি সময়। বিদ্যমান সমাবেশ অঙ্কন বা পরিমাপ ফটো প্রতিস্থাপন প্রকল্পের জন্য বিশেষভাবে দরকারী।